


En tant que technologie émergente de traitement des métaux, la technologie de soudage au laser peut réaliser le traitement de soudage de divers matériaux métalliques et a une large gamme d'applications dans l'industrie de la transformation des métaux. La technologie de soudage au laser rassemble un faisceau laser à haute densité d'énergie grâce au principe de réaction laser, qui se caractérise par une vitesse et une précision élevées et a été utilisé plus souvent dans les entreprises de transformation des métaux de précision. Afin d'accélérer le développement innovant des climatiseurs commerciaux, GREE a introduit le soudage au laser pour fournir une nouvelle façon de traiter et de fabriquer des pièces en tôle pour les climatiseurs commerciaux et pour améliorer encore la compétitivité de la qualité des produits.
Contexte de l'application du soudage au laser
L'industrie de la climatisation utilise actuellement le soudage sous protection gazeuse, le soudage à l'arc, le soudage par réaction et d'autres méthodes de soudage pour obtenir une combinaison étanche de pièces en tôle. Cependant, en raison des méthodes de soudage ci-dessus ayant une dispersion de la production d'énergie, une diffusion et d'autres caractéristiques, il y a généralement une qualité de soudure médiocre, une intensité de travail du personnel, un environnement de fonctionnement médiocre et d'autres problèmes, et accompagnés de projections de soudage, la nécessité de passer par le post- le processus de meulage à plat, entraînant une augmentation continue des coûts de soudage, n'est pas propice au développement à long terme des entreprises et à l'innovation technologique.
Etude expérimentale du soudage laser
L'étude pilote de soudage laser GREE a commencé avec des pièces de type boîtier de commande électrique dans le but de remplacer le soudage traditionnel sous protection gazeuse CO2 par l'application du soudage laser. La matière première des pièces du boîtier de commande électrique est une tôle galvanisée à chaud, généralement entre 1,0 et 3,0mm d'épaisseur, compte tenu principalement de la forme plus régulière de ce type de commande électrique pièces de boîte, le cordon de soudure est un état de distribution spatialement rectiligne, sa vue en trois dimensions est illustrée sur la figure. Des profondeurs de soudure excessives peuvent entraîner le soudage de pièces, ajoutant des opérations supplémentaires telles que le soudage d'apport secondaire, et la qualité du soudage d'apport est extrêmement exigeante lorsqu'il s'agit de pièces étanches au gaz et scellées à l'eau. Si la profondeur de la soudure est trop petite, la hauteur de la soudure peut être trop élevée, ce qui augmente la quantité de travail nécessaire pour le meulage post-traitement. Par conséquent, pour la relation entre la profondeur de soudure et la vitesse de soudage, la puissance laser, dans la recherche expérimentale, est souvent utilisée pour contrôler la méthode variable, à différentes puissances de soudage laser, la relation entre la profondeur de soudure et la vitesse de soudage est illustrée dans la figure ci-dessous.

Applications pratiques du soudage laser
Applications dans les composants de bacs à eau commerciaux
En tant qu'élément clé de l'unité commerciale refroidie à l'eau, l'étanchéité soudée des pièces du bac à eau est particulièrement importante. Ces pièces sont principalement utilisées pour la collecte des eaux usées en circulation de l'unité refroidie à l'eau, la coque est soumise à une pression d'eau élevée et doit répondre aux exigences de résistance à la corrosion.
Par rapport aux matériaux traditionnels en acier au carbone, les matériaux en acier inoxydable ont une résistivité élevée et un coefficient de dilatation thermique élevé, combinés aux caractéristiques métallurgiques de soudage du matériau, la fabrication actuelle de pièces de bac à eau commerciales utilise principalement le processus de soudage par points par résistance et le mode de processus de soudage à l'arc. Cependant, il existe certains problèmes et lacunes, principalement: bien que le soudage par points par résistance puisse réduire efficacement la déformation de soudage des pièces du bac à eau, il existe des marques d'indentation évidentes au niveau des joints soudés et le nombre de joints soudés est élevé, ce qui affecte la cohérence de la qualité de les pièces et augmente la charge de travail du processus de meulage ultérieur. Et le soudage par points par résistance est une forme discrète et indépendante de connexion par points, le processus de soudage par points de l'étanchéité de la structure des pièces du bac de récupération d'eau est médiocre. Bien que le soudage à l'arc manuel puisse réaliser un soudage continu du joint, comme indiqué ci-dessous, mais déformation de soudage à l'arc en acier inoxydable, a la Un grand nombre de soudage à l'arc entraînera une déformation thermique des pièces de la plaque de réception d'eau, affectant la position du point le plus bas de la pièce entière, entraînant un stockage prolongé de l'eau dans les pièces, n'est pas propice à un fonctionnement stable à long terme d'unités refroidies à l'eau.

L'utilisation du soudage au laser sur le bord de flexion des exigences de couture résiduelles est élevée, généralement un laser de 1500 W nécessite une largeur de soudure de 2,5 mm ou moins. Si la soudure est trop large, il peut y avoir une pénétration de la soudure, des soudures vides et une déformation, et le parallélisme de l'ensemble de la soudure doit être maintenu de manière généralement cohérente. Sinon, il y aura un remplissage de fil instable, entraînant un petit espace dans une section de la hauteur de soudage est grande, la section médiane juste pour répondre aux exigences, tandis que l'écart entre la grande extrémité de la soudure vide, affectant gravement la qualité des pièces, le soudage de remplissage secondaire doit être effectué manuellement, mais réduire l'efficacité de la production.
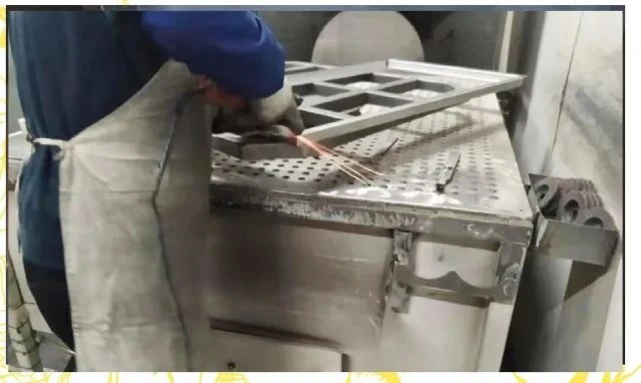
Le soudage au laser facilite également la réduction ou l'élimination de la charge de travail de meulage post-processus. Avec les bons paramètres de soudage, il est possible de réduire la hauteur de soudage et même d'atteindre une planéité de 0.1mm, ce qui est une aubaine pour le meulage de l'acier inoxydable. Comme la dureté et la résistance de l'acier inoxydable 304 sont supérieures à 5 fois celle de la tôle galvanisée ordinaire, la quantité de disques de meulage consommés et la quantité de travail nécessaire sont considérablement plus élevées. Le meulage d'une hauteur de soudure de 1,2 mm, la longueur de la soudure en acier inoxydable de 100 mm nécessite une moyenne de 5 minutes, un travail de meulage continu non seulement augmente l'intensité de travail de l'opérateur, mais augmente également le coût de production du produit, ce qui n'est pas optimiste pour le développement des entreprises. Les pièces en acier inoxydable sont polies manuellement après soudage comme indiqué ci-dessous.
Afin de modifier le processus existant, grâce à la communication et à la coopération avec des fabricants d'équipements laser avancés au pays et à l'étranger, nous avons développé un robot industriel à six axes, un pistolet de soudage laser automatique et un système de contrôle d'alimentation en fil, un établi flexible intégré avec démonstration programmable et enseignement de la solution de soudage automatique au laser. La solution permet le serrage et le positionnement rapides de différentes séries de pièces en concevant des fixations flexibles pour synchroniser le changement rapide des pièces. opérations de soudage nettement moins difficiles et réduisant l'intervention d'opérateurs de soudage spécialisés.
L'utilisation actuelle du système de soudage laser robot à six axes pour souder les pièces du bac à eau, comme indiqué sur la figure, la puissance de soudage de 1500 W, la vitesse de soudage moyenne de 1,4 m/min, l'ensemble du serrage et du positionnement coûte 5 min, enseignement manuel et la programmation coûte 10 min, le processus de soudage 2 min, les autres ajustements ont pris 8 min, le soudage initial d'une seule pièce de bac à eau a pris 25 min, à la suite du soudage à nouveau de ce type de Comme aucun enseignement et d'autres ajustements ne sont nécessaires pour souder à nouveau la pièce, le le temps moyen passé sur une seule pièce de bac à eau est de 7 minutes en production de masse, et aucun meulage n'est requis pour le post-traitement, aucun opérateur de soudage spécialisé n'est requis et les coûts de traitement sont réduits de plus de 25 %.

Applications dans les composants de châssis de support commerciaux
En tant que squelette de la structure de la machine externe commerciale, il existe une grande quantité de pièces de châssis de support, qui sont conçues dans une longue structure en forme de boîte pour faciliter l'assemblage et le support de charge. Comme ce type de pièce joue principalement le rôle de support de châssis à l'intérieur de la boîte, il n'est pas en contact direct avec l'environnement extérieur et n'a donc pas d'exigences élevées en matière de résistance à la corrosion. La couche galvanisée de tôle galvanisée fournit non seulement un blindage physique mais également une protection électrochimique au substrat en acier, ce qui en fait un coût- matériau en acier efficace.
La couche galvanisée de tôle galvanisée fournit non seulement un blindage physique mais également une protection électrochimique au substrat en acier, ce qui en fait un matériau en acier rentable. La raison en est la grande différence dans les propriétés physiques du revêtement de zinc et de l'acier au carbone de base pendant le soudage de la tôle d'acier galvanisée (le revêtement de zinc a un point de fusion de 420 degrés et un point d'ébullition de 908 degrés, tandis que l'acier de base a un point de fusion de 1300 degrés et un point d'ébullition de 2861 degrés). La vaporisation de le revêtement de zinc précède donc la fusion de l'acier de base, phénomène qui peut avoir un impact important sur le procédé de soudage et la qualité de la tôle d'acier galvanisée.
Actuellement, les trois principaux procédés de soudage pour les pièces de châssis de support sont le soudage par points par résistance, le soudage à l'arc électrique et le soudage au laser. Pour le soudage par points par résistance, la présence d'une couche galvanisée rend l'électrode susceptible de s'allier avec la couche de zinc pendant le soudage, ce qui accélère le processus d'oxydation à la surface de l'électrode de cuivre et oblige l'opérateur à polir en continu la pointe de l'électrode, réduisant ainsi la durée de vie de l'électrode de cuivre. Lorsque le soudage à l'arc manuel est utilisé, en raison du bas point d'ébullition du zinc, lorsque l'arc est le premier touche la couche galvanisée, le zinc se vaporise rapidement et la vapeur de zinc résultante est éjectée vers l'extérieur, ce qui peut facilement entraîner la production de particules de laitier, de porosité et d'éclaboussures, entraînant de grandes différences dans la planéité de la surface de soudure, augmentant la charge de travail du post- meulage de processus et un risque majeur de qualité pour les pièces qui doivent être étanches au gaz et étanches, comme indiqué dans le schéma ci-dessous.Il y a un mor Le phénomène évident de volatilisation de la couche de zinc dans la soudure des pièces soudées par soudage à l'arc manuel, en particulier près de l'extrémité médiane et arrière où il y a un plus grand bassin de pulvérisation fondue, conduisant à l'apparition de problèmes de qualité tels que des tumeurs de soudure et porosité.

L'application du soudage au laser améliore non seulement la résistance et la rigidité du cordon de soudure, mais résout également les problèmes du soudage par points par résistance traditionnel lors du soudage de tôles d'acier galvanisées et de tôles d'acier à haute résistance, telles qu'une grande déformation de soudage, une faible planéité du joint de soudure, facile à produire des espaces et une résistance réduite du matériau de base. Pièces de cadre de support commercial dans l'utilisation du processus de soudage au laser, car le laser peut avoir une grande densité d'énergie dans un petit espace sous la pénétration de la soudure, de sorte que la soudure se forme pour soudage intermittent, à partir des propriétés mécaniques des données de test, l'utilisation du soudage au laser après la résistance de la soudure peut être d'environ 30% supérieure au soudage par points par résistance, comme le montre la figure ci-dessous.


