


Figure 1 : Configuration de soudage au laser pour les modules de batterie cylindriques au lithium-ion. (Source de l'image : Photon Automation)
Les batteries cylindriques au lithium-ion (telles que les modèles 18650, 21700 et 4680 plus grands) sont largement utilisées dans les appareils électroniques portables, les outils électriques, les systèmes de stockage d'énergie et en particulier les véhicules électriques en raison de leur densité énergétique élevée, de leur conception standardisée et de leur fiabilité éprouvée. Ces batteries utilisent généralement de l'acier nickelé-(Hilumin) comme matériau de boîtier, car le revêtement de nickel offre une résistance à la corrosion tandis que le substrat en acier assure la résistance structurelle pour résister à la pression interne et aux contraintes mécaniques.
Pour répondre à des exigences spécifiques de conception et de performances, certaines cellules cylindriques de 46 mm de diamètre utilisent différents matériaux de boîtier comme l'aluminium et l'acier nickelé-. Un défi crucial lors de la fabrication de modules ou de batteries consiste à souder l’aluminium et l’acier ensemble, en raison de différences significatives dans leurs propriétés thermiques et leur comportement au soudage.
La construction de modules ou de packs de batteries cylindriques implique de disposer les cellules (unités de batterie individuelles) selon un modèle spécifique et de les connecter en série ou en parallèle en fonction des exigences de tension et de courant de l'application. Cette configuration permet aux fabricants de personnaliser la capacité énergétique globale et la puissance de sortie de la batterie pour répondre aux demandes d'applications spécifiques, telles que les véhicules électriques ou les systèmes de stockage d'énergie stationnaires. Les cellules sont généralement interconnectées via des barres omnibus en aluminium d'une épaisseur de 0,3 à 0,6 mm, qui sont ensuite soudées au laser-pour obtenir des connexions électriques fiables (voir Figure 1). L'acier nickelé-utilisé pour les boîtiers de batteries a généralement une épaisseur de 0,4 à 0,6 mm, selon la conception de la cellule et la marque du fabricant.
Dans les applications de véhicules électriques, les soudures reliant les barres omnibus en aluminium aux cellules de batterie doivent maintenir une intégrité structurelle et une conductivité électrique élevées dans des conditions dynamiques sévères, notamment les chocs, les vibrations et les cycles thermiques. Par conséquent, un soudage laser précis et fiable est essentiel pour les performances et la sécurité à long terme de la batterie. Le soudage au laser est exceptionnellement bien adapté-à ce scénario d'assemblage. Il produit des joints propres et à haute résistance avec un faible apport de chaleur et une distorsion minimale. Ces caractéristiques sont essentielles pour surmonter les défis inhérents au soudage de l'aluminium sur de l'acier nickelé-.
Formation de composés intermétalliques fragiles (IMC)
Le principal défi lors du soudage est la formation de composés intermétalliques fragiles (IMC), qui réduisent considérablement la résistance des joints et la conductivité électrique. Ce problème provient des propriétés différentes de l'aluminium et de l'acier, en particulier de leurs réponses thermiques disparates : l'aluminium fond et se dilate plus rapidement que l'acier, générant des contraintes thermiques favorisant la croissance de l'IMC lors du soudage. Ces IMC-tels que les composés de fer-aluminium FeAl₃ et Fe₂Al₅-présentent généralement des textures fragiles qui affaiblissent la résistance des joints, entraînant l'initiation de fissures, une résistance réduite et une susceptibilité accrue à la corrosion.
La formation et le volume total d'IMC pendant le soudage affectent de manière cruciale la qualité de la soudure et les performances à long terme. À mesure que le volume IMC augmente, la fragilité des joints s'intensifie, la résistance mécanique diminue et la probabilité de défaillance induite par la contrainte augmente. Une pénétration plus profonde de la soudure augmente généralement le volume total d'IMC, soulignant la nécessité d'un contrôle précis des paramètres de soudage pour garantir une résistance, une fiabilité et une durabilité élevées des joints.
Des recherches approfondies indiquent que le maintien d'une couche IMC fine et uniforme (généralement de 2 µm à 10 µm) donne une résistance au cisaillement à la traction plus élevée. Ces fines couches permettent une liaison métallurgique efficace tout en minimisant la fragilité des joints. Cependant, lorsque la couche IMC dépasse 15 µm d'épaisseur, sa fragilité conduit souvent à une résistance à la traction réduite en raison de la susceptibilité à l'initiation et à la propagation des fissures sous charge (voir Figure 2).
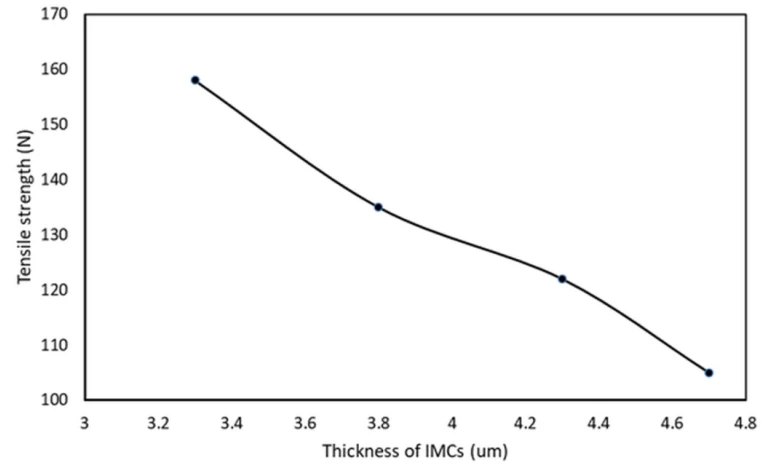
Figure 2 : Effet de l’épaisseur de la couche IMC sur la résistance à la traction. (Source de l'image : H. He et al.) [1]
Pour résoudre ce problème, une approche plus efficace consiste à augmenter la surface d’interface de soudure plutôt que de compter uniquement sur une plus grande profondeur de pénétration. L'expansion de la zone d'interface améliore la liaison métallurgique tout en limitant le volume global de l'IMC. Cela réduit la fragilité et favorise une répartition plus uniforme des contraintes au niveau du joint, améliorant ainsi la fiabilité. Cet effet peut être obtenu en combinant des impulsions laser avec une technologie de balayage de faisceau pour contrôler avec précision l'apport de chaleur et la formation d'interfaces, minimisant ainsi la croissance des IMC.
Photon Automation a développé des contrôleurs d'impulsions et de puissance avancés capables de contrôler les lasers avec une précision de l'ordre de la microseconde-, permettant ainsi une mise en forme d'impulsions personnalisée. En ajustant avec précision la forme de l'impulsion, les contraintes thermiques localisées sont réduites, les propriétés mécaniques idéales du matériau sont préservées, la zone affectée par la chaleur (HAZ) est minimisée et la durée de vie des pièces est prolongée. Le WonderBOARD de la société s'interface également avec les contrôleurs de miroir galvo, permettant une distribution uniforme de l'énergie laser sur les pièces à usiner. Cela évite les points chauds et le chauffage inégal provoqués par le mouvement rapide du faisceau.
Contrôle d'impulsion laser et d'oscillation de faisceau pour la formation IMC
Les lasers pulsés offrent un contrôle supérieur de l'entrée thermique, réduisant ainsi les risques de fusion excessive ou d'éclaboussures. Les intervalles de refroidissement entre les impulsions minimisent l'accumulation de chaleur, aidant ainsi à prévenir les défauts tels que les brûlures ou les distorsions. Pour le soudage de matériaux-minces ou l'assemblage de métaux différents (par exemple, de l'aluminium-à-l'acier), la technologie pulsée améliore également la stabilité du bain de fusion.
Le balayage dynamique du faisceau laser à travers la zone de soudure via un galvanomètre garantit une distribution uniforme de l'énergie. Cela évite les effets de bord (pénétration excessive, contre-dépouille ou points chauds provoqués par un séjour prolongé au début/à la fin du trajet de soudure). La technologie d'oscillation permet également des profils de soudure personnalisés (par exemple circulaires, hélicoïdaux ou en dents de scie) pour améliorer la résistance mécanique et l'uniformité des joints.
La combinaison des impulsions et des oscillations crée un environnement de soudage hautement contrôlable qui minimise les gradients thermiques, optimise la liaison métallurgique et assure une répartition plus uniforme des contraintes. Cette approche est particulièrement critique dans la fabrication de batteries, car elle permet un contrôle précis de l’énergie afin d’éviter d’endommager les composants sensibles ou les zones isolées.
Le deuxième défi consiste à obtenir un positionnement précis des cordons de soudure et une qualité de soudure constante.
Dans les conceptions de cellules cylindriques, les électrodes positives et négatives résident sur la surface supérieure -le capuchon de l'électrode centrale sert d'électrode positive, tandis que la région annulaire environnante fonctionne comme électrode négative. Cette disposition restreint la zone de soudage disponible, exigeant une extrême précision dans le positionnement laser. Même un désalignement mineur peut entraîner une résistance de soudure insuffisante, des dommages internes ou des courts-circuits, ce qui augmente le risque de défaillance des cellules et, dans les cas graves, peut déclencher un emballement thermique.
Lors de l'assemblage, ces modules de batterie contiennent généralement des centaines de cellules étroitement emballées. Des variations mineures de la hauteur des cellules causées par des tolérances de fabrication ou des manipulations peuvent entraîner un contact inégal entre le jeu de barres ou l'outil de soudage et les cellules. S'il n'est pas correctement résolu, ce contact incohérent entraîne une qualité de soudure fluctuante, de mauvaises connexions électriques et des problèmes de performances à long terme.
Pour relever ces défis, les fabricants s'appuient sur deux systèmes principaux : les systèmes de vision et la tomographie par cohérence optique (OCT).
Les systèmes de vision détectent et localisent la borne positive (capuchon central) et la borne négative (anneau/bord extérieur) de chaque cellule cylindrique. De plus, les systèmes de vision compensent les variations/tolérances de cellule à cellule et les écarts d'alignement des fixations, guidant le faisceau laser vers la position de soudage correcte tout en évitant tout contact avec les couches d'isolation ou les zones de bord. Cela permet un soudage cohérent et de haute-précision sur des modules contenant des centaines de cellules.
L'OCT mesure la hauteur de chaque cellule avant le soudage pour détecter les moindres variations de hauteur. Il ajuste dynamiquement la position de focalisation du laser via une lentille collimatrice à commande électrique, garantissant que le laser se concentre de manière cohérente sur le plan de soudure précis. Cela améliore la qualité et la fiabilité des soudures dans les environnements de production automatisés où des variations mineures de hauteur peuvent exister entre les cellules d'un module de batterie.
Surveillance des processus de soudage et acquisition de données : les fondements de l'IA
La mise en œuvre d'un système de surveillance du soudage laser (LWM) est une étape essentielle vers un contrôle des processus piloté par l'IA. Lors de l'interaction laser-matériau, l'énergie est libérée sous plusieurs formes : rayonnement plasma (longueur d'onde ultraviolette), rayonnement thermique (longueur d'onde infrarouge), réflexion arrière (longueur d'onde réelle du laser) et puissance laser transmise à travers des composants optiques. Chacun de ces signaux contient des informations précieuses sur les paramètres du processus de soudage.
Les capteurs basés sur des photodiodes-captent ces informations de rayonnement en temps réel et les comparent aux données de référence pour des soudures-de haute qualité. Cette acquisition continue de données permet d'identifier des défauts tels qu'un manque de fusion, des soudures manquées ou une profondeur de pénétration incohérente. Au fil du temps, l'accumulation de données de processus-à haute résolution constitue la base de la formation des modèles d'IA. Ces modèles peuvent détecter des modèles, prédire les pannes et permettre une optimisation en boucle fermée-du processus de soudage.
Validation du développement de processus pour la qualité du soudage
Lors du soudage au laser de batteries cylindriques au lithium-ion, il est essentiel de garantir l'intégrité des soudures internes pour garantir la sécurité et les performances de la batterie. Pendant le soudage, une attention particulière doit être accordée à la protection des matériaux en plastique ou en caoutchouc situés sous la surface supérieure : un apport de chaleur excessif, des paramètres laser inappropriés ou une profondeur de pénétration excessive peuvent endommager les couches d'isolation sous-jacentes ou les composants structurels en plastique/caoutchouc, entraînant des courts-circuits, des fuites, une défaillance mécanique ou un emballement thermique.

Figure 3 : Image CT 3D-montrant les détails de la pénétration de la soudure. (Source de l'image : Photon Automation)
La tomodensitométrie (CT) permet une inspection non destructive et à haute résolution des joints soudés, fournissant des données 2D et 3D qui révèlent des défauts internes de soudure tels que la porosité, une pénétration inégale à l'interface de la soudure ou une pénétration insuffisante (voir Figure 3). Ces données CT 3D soutiennent le développement des processus en validant la qualité de la soudure et en identifiant si la pénétration atteint les matériaux d'étanchéité ou d'isolation, évitant ainsi de tels problèmes pendant le soudage.


